logo
Goede prijs  Online

product details

Created with Pixso. Thuis Created with Pixso. Producten Created with Pixso.
SMT-Pijp
Created with Pixso. Panasonic 1002N precisie-SMT-mondstuk voor NPM N610098970AA

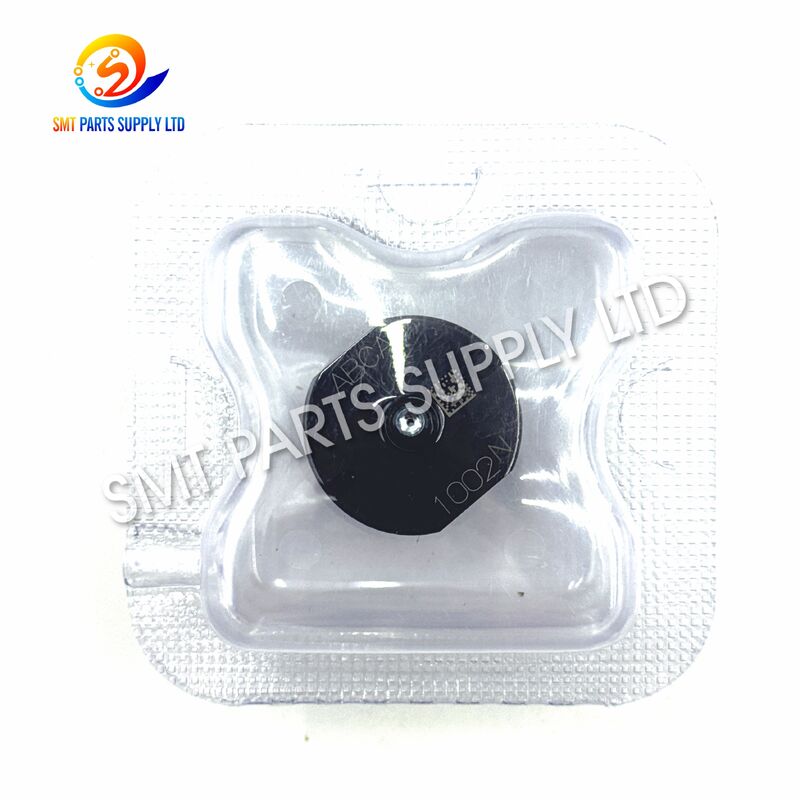
Panasonic 1002N precisie-SMT-mondstuk voor NPM N610098970AA

Merknaam: Panasonic
Modelnummer: N610098970AA
Gedetailleerde informatie
Plaats van herkomst:
CHINA&JAPEN
Productnaam:
SMT Pick-and-place mondstuk
Merkenverwijzing:
Panasonic
Model:
1002N
Onderdeelnummer:
N610098970AA
Mondstuk standaard:
3,0 × 2,2 mm
Productcategorie:
Onderdeel voor SMT-machines
Hoofdfunctie:
Vacuüm ophalen en plaatsen
Algemene machinereferentie:
NPM en geselecteerde compatibele CM/DT-configuraties
Toepasselijk Hoofd:
Bevestig volgens geïnstalleerd koptype
Bouw:
Precisie metalen/kunststof structuur
Componentenwaaier:
Middelgrote elektronische componenten
Ophaaloppervlak:
Geschikt vlak componentoppervlak
Werkingsprincipe:
Vacuümzuiging met negatieve druk
Vrijgavemethode:
Vacuümopheffing of gecontroleerd afblazen
Markeren:

3

,

0 x 2

,

2 mm SMT-spuitmond

Productbeschrijving

Panasonic 1002N Precision SMT Nozzle voor NPM N610098970AA

Panasonic 1002N precisie-SMT-mondstuk voor NPM N610098970AAPanasonic 1002N precisie-SMT-mondstuk voor NPM N610098970AAPanasonic 1002N precisie-SMT-mondstuk voor NPM N610098970AA

De Panasonic 1002N SMT spuitstuk, algemeen geïdentificeerd met onderdeelnummer N610098970AA, is een precisie vacuüm pick-up component ontwikkeld voor compatibele elektronische componenten plaatsing apparatuur.2 mm pickup specificatie biedt een praktisch contactgebied voor het hanteren van middelgrote elektronische componenten met geschikte vlakke pickup oppervlakken.

Het mondstuk wordt op een compatibele plaatskop geïnstalleerd en gebruikt een gecontroleerde negatieve druk om onderdelen uit bandvoerers, bakken of andere onderdelenvoorzieningssystemen te halen.Het draagt dan elk onderdeel door middel van herkenning, correctie, overdracht en plaatsing voordat het op de printplaat wordt vrijgegeven.

De 1002N-mond is geschikt voor fabrikanten van elektronica, onderhoudsdiensten van SMT, apparatuurservicebedrijven en distributeurs van reserveonderdelen die een duidelijk geïdentificeerde vervangende mond nodig hebben.De juiste selectie van de spuitstuk helpt de consistentie van de opname te verbeteren, verminderen van onderdeeldruppels, minimaliseren van herkenningsfouten en een stabiele productie behouden tijdens PCB-assemblage met hoge snelheid of met een hoge mix.


Productidentificatie
Artikel 1 Detail
Productnaam SMT-pick-and-place spuitstuk
Model van het spuitstuk 1002N
Deelnummer N610098970AA
Merkenverwijzing Panasonic
Specificatie van het spuitstuk 3.0 × 2,2 mm
Productcategorie Onderdeel voor SMT-machines
Hoofdfunctie Opvang en plaatsing van vacuümcomponenten
Gemeenschappelijke referentie voor apparatuur NPM en geselecteerde compatibele CM/DT-configuraties
Installatiepositie Compatibele plaatsingshoofd spuitstukhouder
Toepassing Geautomatiseerde PCB-assemblage
Soort leverancier Vervangings- en onderhoudsstuk
Verplichte bestelling Machine, kop, onderdeelnummer, foto en hoeveelheidbevestiging

Het model 1002N, onderdeelnummer N610098970AA en de specificatie van 3,0 × 2,2 mm worden gewoonlijk samen vermeld in commerciële SMT-nozelreferenties.Voor de aankoop moet de compatibiliteit van de apparatuur worden gecontroleerd tegen de geïnstalleerde kopconfiguratie.


Oorzaak: Waarom SMT-nozelproblemen de productie beïnvloeden

Een pick-and-place spuitstuk is een van de belangrijkste contactpunten tussen een SMT-machine en een elektronisch onderdeel.of dimensionale variatie kan invloed hebben op de prestaties van het oppakken en plaatsen van componenten.

Tijdens de werking beweegt het spuitstuk zich herhaaldelijk naar beneden, komt het in contact met componenten, genereert vacuüm, tilt componenten op, draait, doorloopt het herkenningsproces,en lossen componenten op de printplaatDuizenden herhaalde cycli kunnen geleidelijk het mondstukoppervlak en het interne vacuümkanaal beïnvloeden.

Veel voorkomende oorzaken van problemen met sproeiers
De oorzaak Mogelijk productieresultaat
Geblokkeerd vacuümkanaal Zwakke zuigkracht of mislukte componentopname
Versleten opvangoppervlak Vacuümlekkage en onstabiele houkracht
Geboeide spuitbus Afwijking van het opnemen en plaatsen buiten het centrum
Onjuist model van het mondstuk Onvoldoende contactoppervlak of onderdeelinterferentie
Beschadigde spits van het spuitstuk Neiging van onderdelen of onregelmatig oppakken
Verontreiniging door stof en soldeerpasta Incoherente vacuümrespons
Onjuiste opvanghoogte Impact van de spuitstuk of onvolledig contact met de onderdelen
Overmatige plaatsingskracht Voorafgaande slijtage van de spuitstuk of beschadiging van onderdelen
Onjuiste voederpositie Off-center pick-up ondanks een correct spuitstuk
Versleten spuitstukhouder Rotatiefouten of onstabiele spuitstukken
Onvoldoende vacuümtoevoer Componentdruppels tijdens hogesnelheidsbewegingen
Onjuiste componentengegevens Herkenningsfouten en ongeschikte selectie van de spuitstuk
Typische productiesymptomen

De exploitanten kunnen één of meer van de volgende symptomen opmerken:

  • Herhaalde alarmen bij dezelfde hoofdpositie.
  • Componenten die tussen de voedingsbron en het PCB vallen.
  • Onderdelen die na plaatsing nog aan elkaar zijn bevestigd.
  • Toenemende herkenningsfouten.
  • Onderdelen die tijdens de camerainspectie gekanteld lijken.
  • Positie drijvend zonder duidelijke programmering verandering.
  • Afwijkingen van de rotatiehoek.
  • Verschillende opname resultaten tussen identieke machine koppen.
  • Verhoogde afwijzingspercentages tijdens snelle productie.
  • Frequente lijnstoppen veroorzaakt door vacuümdetectiefouten.
  • Onstabiele prestaties na het wisselen van leverancier.
  • Verminderd rendement bij versnelling van de machine.

Deze problemen betekenen niet altijd dat het spuitstuk het enige defecte onderdeel is.en machine-instellingen moeten ook worden gecontroleerd.

Wanneer het mondstuk echter geblokkeerd, versleten, gebogen of verkeerd geselecteerd is, is het vervangen door het juiste model een efficiënte eerste stap om de stabiele productie te herstellen.


Oplossing: Gebruik de correcte spuitstukspecificatie 1002N

De 1002N-spuitstuk biedt een gedefinieerde opvanginterface voor componenten waarvoor een spuitstukspecificatie van 3,0 × 2,2 mm vereist is.het creëert een stabiel vacuümcontactgebied zonder onnodig de randen van de onderdelen te bedekken, terminals, markeringen of omringende bandzakken.

Het vervangen van een versleten spuitstuk door een correct geïdentificeerde 1002N-eenheid kan bijdragen tot de verbetering van de volgende productieomstandigheden:

Verbeteringsgebied Praktische nut
Vacuümverzegeling Meer consistente componentbehoud
Positie van de pick-up Verminderde afstoting van componenten buiten het centrum
Overdracht van componenten Minder risico op het vallen van onderdelen
Cameraherkenning Een stabielere presentatie van de componenten
Plaatsnauwkeurigheid Verminderde X-, Y- en rotatieafwijkingen
Release prestaties Scheiding van schoonmaakcomponenten van het mondstuk
Beschikbaarheid van de machine Minder onderbrekingen door sproeiers
Onderhoudscontrole Eenvoudiger identificatie en vervanging van onderdelen
Consistentie van de productie Meer herhaalbare werking tussen de diensten
Voorraadbeheer Duidelijke modellen- en deelnummergegevens
Een compleet corrigerend proces

Voor betrouwbare resultaten moet de vervanging van de spuitstukken worden gecombineerd met een volledig inspectieproces:

  1. Bevestig het model van de machine.
  2. Bevestig het geïnstalleerde type plaatskop.
  3. Vergelijk het bestaande model van het spuitstuk en het onderdeelnummer.
  4. Controleer de spuitstukhouder en de as.
  5. Controleer het vacuümfilter en het pneumatische circuit.
  6. Controleer de opvangcoördinaten.
  7. Bevestig de lengte, breedte, hoogte en gewicht van het onderdeel.
  8. Controleer het opvangoppervlak van het onderdeel.
  9. Controleer de hoogteinstellingen.
  10. Voer een lage snelheid plaatsing proef.
  11. Onderzoek vacuüm- en herkenningsgegevens.
  12. Monitor de opvangsnelheid tijdens normale snelheid.

Een nieuwe spuitstuk kan een verkeerd geplaatste voeder, een beschadigde houder, onvoldoende vacuüm van de machine, onstabiele componentverpakking of een onjuist plaatsingsprogramma niet corrigeren.Bij herhaalde fouten moet daarom het volledige opvangsysteem worden geëvalueerd..


Specificaties
Specificatie Productinformatie
Productbeschrijving Precision SMT vacuümopnemer
Model van het spuitstuk 1002N
Hoofddeelnummer N610098970AA
Verwijzing naar merkcompatibiliteit Panasonic
Nominale nozzle-specificatie 3.0 × 2,2 mm
Productsoort Sproeibuis van de pick-and-place-machine
Primaire functie Opvang, overdracht en plaatsing van elektronische onderdelen
Werkwijze Vacuümzuiging onder negatieve druk
Methode van afgifte Vacuümverwijdering of gecontroleerde afblazen
Gemeenschappelijke machineverwijzing NPM en geselecteerde compatibele CM/DT-configuraties
Toepasselijke kop Moet worden bevestigd volgens de machineconfiguratie
Typisch componentenbereik Middelgrote onderdelen met geschikte opvangoppervlakken
Leveringsmethode van onderdelen bandvoerder, dienblad of compatibel presentatiesysteem
Bouw Metalen/plastiekconstructies van precisie, afhankelijk van de versie van de leverancier
Oppervlaktebehoefte Een glad en dimensiebeheerd opvanggebied
Installatiegebied Bevestigingshoofd spuitstukhouder
Werkomgeving Professionele SMT-productielijn
Onderhoudsmethode Inspectie, gecontroleerde reiniging en vervanging
Voorwaarde Nieuwe leveringsopties volgens offerte
Minimale bestelhoeveelheid Eén stuk kan besproken worden.
Verpakking Individueel beschermde verpakkingen
Kwaliteitscontrole Model, uiterlijk, afmetingen, luchtpad en montage
Opties voor levering Express, luchtvracht of geconsolideerde verzending
Doelmarkten Europa, Noord-Amerika en Zuidoost-Azië
Bevestiging van verenigbaarheid Vereist voor de definitieve bestelling

Technisch ontwerp en functionele waarde
3.0 × 2,2 mm Pickup-specificatie

De specificatie van 3,0 × 2,2 mm definieert de primaire opvanggeometrie van de spuitstuk.

Een geschikt ophaalblad moet voldoende steun bieden om het onderdeel tijdens de beweging te houden en tegelijkertijd niet zo groot zijn dat het in aanraking komt met onderdeelleidingen, verhoogde oppervlakken,kanten van de verpakking, ventilatieopeningen, of nabijgelegen bandzakconstructies.

Gecontroleerd vacuümpad

De interne luchtbaan draagt negatieve druk over van de plaatsingskop naar de pick-up.Een schoon en correct ingedeeld vacuümpad helpt de machine om snel zuigkracht op te zetten en een stabiele houkracht te behouden tijdens versnelling en rotatie.

Een gedeeltelijk geblokkeerd vacuümpad kan nog steeds enkele componenten met succes selecteren, maar het kan intermitterende fouten veroorzaken bij hogere machinesnelheden.Daarom zijn routinematige schoonmaak van sproeiers en vacuümbewaking belangrijk.

Precieze mechanische montage

De spuitstukken moeten correct in de compatibele houder passen.

Slechte zitplaatsen kunnen leiden tot:

  • Rotatiefout van het spuitstuk.
  • Verticale beweging onstabiliteit.
  • Versuim met de sproeiers.
  • Vacuümlek.
  • Afwijking van opvangpositie.
  • Herkenning inconsistentie.
  • Vervroegde slijtage van de houder of as.
Stabiel opvangoppervlak

Schrammen, chips, vervorming of verontreiniging kunnen de afdichtingskwaliteit verminderen en de component kantelen.


Vergelijking van sproeiers van dezelfde serie
Model van het spuitstuk Gemeenschappelijk onderdeelnummer Nominale specificatie Gemeenschappelijke constructie Algemene selectieverwijzing
1001N N610098969AA 1.3 × 0,9 mm Metalen/plastiek Kleine onderdelen opnemen
1001CN N610098969CA 1.3 × 0,9 mm van keramiek Kleine onderdelen die een keramische constructie vereisen
1002N N610098970AA 3.0 × 2,2 mm Metalen/plastiek Middelgrote componentopvang
1002CN N610098970CA 3.0 × 2,2 mm van keramiek Keramische versie van de specificatie 1002
1003N N610098971AA 4.0 × 3,0 mm Metalen Verplichting tot een groter opvangoppervlak
1004N N610098972AA Ø8,0 mm Rubber Grotere platte onderdelen
1005N N610098973AA Ø10,0 mm Rubber Grotere en zwaarere platte onderdelen
1006N N610114702AA Kalibratietype Toepassingsspecifiek Machinaal kalibratiewerk

De vergelijkingsspecificaties en de bijbehorende commerciële onderdelennummers worden gewoonlijk vermeld in de referenties voor de toevoer van SMT-nozzels.niet als goedkeuring voor automatische uitwisselbaarheid.

1001N Vergeleken met 1002N

De 1001N heeft een kleinere pick-up geometrie en wordt over het algemeen overwogen voor componenten met beperkte vlakke pick-up oppervlakken.De 1002N biedt een groter contactgebied en kan een grotere houdbaarheid bieden voor middelgrote componenten.

Het gebruik van een 1001N waar een 1002N vereist is, kan leiden tot onvoldoende ondersteuning. Het gebruik van een 1002N waar een kleinere mondstuk nodig is, kan interferentie met eindpunten, randen of naburige oppervlakken veroorzaken.

1002N in vergelijking met 1002CN

De 1002N en 1002CN hebben dezelfde nominale 3,0 × 2,2 mm pickup-specificatie, maar hun constructie verschilt. De vereiste versie moet worden geselecteerd op basis van de goedgekeurde machineconfiguratie,toepassingen van onderdelen, bestaande mondstukkenlijst en productievereisten.

1002N Vergeleken met 1003N

De 1003N biedt een grotere 4,0 × 3,0 mm pick-up specificatie.

De 1003N dient niet automatisch de 1002N te vervangen. Een overgrote spuitstuk kan in aanraking komen met de randen van onderdelen, eindpunten, etiketten, openingen of verpakkingsfuncties.

1002N in vergelijking met rubberen sproeiers

De 1004N en 1005N gebruiken grotere rubberen opvangoppervlakken.

De selectie van het spuitstuk moet altijd worden gebaseerd op de tekening van het onderdeel, de goedgekeurde machinebibliotheek, het opvangoppervlak, de massa van het onderdeel, de voedingszak en de opstelling van de plaatskop.


Voordelen van het product
1Duidelijke identificatie van het model

Het 1002N-model en onderdeelnummer N610098970AA helpen inkoop-, onderhouds- en magazijnteams de vereiste spuitstuk nauwkeurig te identificeren.

2Stabiel vacuümopnemer.

De gedefinieerde opvanggeometrie van 3,0 × 2,2 mm ondersteunt een stabiel vacuümcontact wanneer het correct op het onderdeeloppervlak is gemonteerd.

3Geschikt voor geautomatiseerde SMT-productie

Het mondstuk ondersteunt herhaalde opname-, herkenning-, beweging- en plaatsingscycli in professionele elektronische assemblageomgevingen.

4. Efficiënt onderhoud Vervanging

Een duidelijk geïdentificeerde spuitstuk kan de probleemoplossingstijd verkorten en de preventieve onderhoudsplanning vereenvoudigen.

5. Verminderde aankoopfouten

Het bevestigen van zowel het model van het spuitstuk als het onderdeelnummer helpt verwarring tussen vergelijkbare spuitstukgroottes en constructietypen te voorkomen.

6. Flexible orderhoeveelheden

Het mondstuk kan worden besproken voor individuele vervanging, onderhoudsvoorraad, distributeur bestellingen, en geplande batch aankoop.

7. Exportgerichte levering

Beschermende verpakkingen en internationale leveringsopties ondersteunen klanten in Europa, Noord-Amerika en Zuidoost-Azië.

8. Gecombineerde aankoop van onderdelen

De spuitstuk kan worden ingebouwd met gerelateerde SMT-machineonderdelen zoals houders, assen, filters, voeders, riemen, sensoren, kleppen, motoren en onderhouds accessoires.


Toepassing

De 1002N SMT-mondstuk is bedoeld voor geautomatiseerde plaatsing van elektronische onderdelen die gecontroleerde vacuümopname en nauwkeurige componentbehandeling vereisen.

Toepasselijke verwerkende industrie
Industriële sector Typische toepassing
Consumentenelektronica Slimme apparaten, bedieningsplaten, opladers en huishoudelijke elektronica
Automobiele elektronica Sensormodules, verlichtingsborden, besturingssystemen en stroomsystemen
Industriële elektronica PLC-boards, industriële besturingssystemen, aandrijvingen en communicatiemodules
Telecommunicatie Netwerkapparatuur, communicatieboards en signaalmodules
Medische apparatuur Monitoringsborden, diagnostische apparatuur en besturingsinstallaties
LED-productie LED-drivers, verlichtingsborden en -modules
Energie-elektronica Elektrische voedingsmiddelen, omvormers, omvormers en energieregelaars
Beveiligingselektronica Camera's, alarmsystemen en toegangscontrolesystemen
EMS-productie Vervaardiging op basis van contracten voor grote mengsels en voor middelgrote hoeveelheden
SMT-onderhoud Voorkomende vervanging en noodreparatie van machines
Distributie van reserveonderdelen Voorraad voor regionale SMT-gebruikers en dienstverleners
Typische productiescenario's

Productie met een hoge mix

Een duidelijk geïdentificeerde spuitstuk helpt operators snellere wisselingen uit te voeren en fouten bij de selectie van spuitstukken te verminderen.

Continu productie

Bij de productie van grote hoeveelheden kan herhaaldelijk bewegen van het spuitstuk geleidelijke slijtage of verontreiniging veroorzaken.

Preventief onderhoud

Onderhoudsteams kunnen veel gebruikte sproeiers vervangen op basis van de werkcyclus, de trend van het opvangpercentage, de vacuümgegevens of de resultaten van visuele inspecties.

Noodherstel

Een reserve 1002N-mond kan worden geïnstalleerd wanneer de bestaande eenheid gebogen, geblokkeerd, beschadigd of niet in staat is om een stabiele opname te behouden.

Uitbreiding van de productielijn

Fabrieken die machines of plaatskoppen toevoegen, kunnen extra spuitstukken voor nieuwe programma's en back-upvoorraad vereisen.

Regionale verdeling

Distributeurs van SMT-onderdelen kunnen duidelijk geïdentificeerde spuitstukmodellen beschikbaar stellen voor klanten die herhaalde bestellingen en dringende vervanging nodig hebben.


Panasonic 1002N precisie-SMT-mondstuk voor NPM N610098970AAPanasonic 1002N precisie-SMT-mondstuk voor NPM N610098970AAPanasonic 1002N precisie-SMT-mondstuk voor NPM N610098970AA
Hoe het werkt.
Stap 1: Selectie van het spuitstuk

Het plaatsingsprogramma wijst een geschikte spuitstuk toe volgens de onderdelenspecificatie.

Stap 2: Installatie van het spuitstuk

De spuitstuk 1002N wordt geïnstalleerd in een compatibele spuitstukhouder of wordt opgehaald uit de automatische spuitstukwisselaar.

Stap 3: Verhuizing naar het onderdeel

De plaatsingshoofd beweegt zich boven de geprogrammeerde voeder of bakplaats.

Stap 4: Gecontroleerde afdaling

De spuitstuk beweegt zich naar beneden richting het onderdeel. De opvanghoogte moet voldoende oppervlakkontak mogelijk maken zonder schadelijke kracht toe te passen.

Stap 5: Vacuumactivering

Negatieve druk gaat door het plaatskopje en het interne spuitstukkanaal.

Stap 6: bevestiging van ophalen

De machine kan vacuümgegevens evalueren om te bepalen of het onderdeel met succes is verzameld.

Stap 7: Erkenning van de componenten

Het systeem meet de positie, hoek, vorm of geprogrammeerde herkenningskenmerken van het onderdeel.

Stap 8: Automatische correctie

De machine berekent de X-as, de Y-as en de rotatiecorrecties volgens het herkenningsresultaat.

Stap 9: Overdracht van onderdelen

Het spuitstuk draagt het onderdeel naar de geprogrammeerde PCB-coördinaten.

Stap 10: Plaatsing

Het spuitstuk verlaagt het onderdeel op de soldeerpasta of het aangewezen PCB-oppervlak.

Stap 11: Vacuümvrijstelling

De machine kan het vacuüm annuleren en een gecontroleerde positieve luchtdruk toepassen.

Stap 12: Herhaling van de cyclus

Het mondstuk trekt zich terug en herhaalt het proces voor het volgende onderdeel.


Hoe u de juiste spuitstuk kunt kiezen

Het selecteren van een SMT-stukkel alleen op basis van het uiterlijk van het model kan leiden tot bestelfouten.

Voor de selectie vereiste informatie
Vereiste informatie Doel van de selectie
Machinemodel Identificeert het apparatuurplatform
Plaatshoofdmodel Bevestigt de compatibiliteit van houder en spuitstuk
Huidig model van het spuitstuk Biedt een eerste vervangende referentie
Huidig onderdeelnummer Verminder identificatiefouten
Foto's van het spuitstuk Helpt bij het vergelijken van vorm en markeringen
Lengte en breedte van het onderdeel Bepaalt beschikbare ophaalruimte
Hoogte van het onderdeel Beïnvloedt de vrijheid en beweging
Gewicht van het onderdeel Invloed op de vereiste houderkracht
Afmetingen van het pick-upoppervlak Bepaalt geschikt mondstukcontact
Vorm van het pick-upoppervlak Identificeert vlakke, gebogen, geventileerde of onregelmatige gebieden
Verpakking van de onderdelen Beïnvloed de toegang tot de ophaalpositie
Type voedingsbak of dienblad Beïnvloeden van de opvanghoogte en -ruimte
Productiesnelheid Beïnvloedt de eisen inzake vacuümstabiliteit
Vereiste hoeveelheid Ondersteunt voorraad- en noteringsplanning
Bestemming van levering Ondersteunt evaluatie van vracht
Aanbevolen selectieprocedure

1Bevestig de spuitstukcode.
Controleer of de bestaande spuitstuk 1002N is gemarkeerd.

2Bevestig het onderdeelnummer.
Vergelijk het geïnstalleerde onderdeel met N610098970AA.

3Bevestig de machineconfiguratie.
Verstrek de complete machine- en plaatskopmodellen in plaats van alleen de serie machines.

4Beoordeel het onderdeeloppervlak.
De spuitstukken moeten een stabiel gebied raken, zonder dat de eindpunten, randen, openingen, verhoogde markeringen of onregelmatige afmetingen worden bedekt.

5Controleer het gewicht van de onderdelen.
De geselecteerde spuitstuk en het vacuümsysteem van de machine moeten voldoende houkracht bieden.

6Controleer de goedgekeurde mondstuk bibliotheek.
Gebruik het machineprogramma, de componentendatabase, de interne ingenieurslijst of het bestaande productierecord.

7Een productieproef uitvoeren.
Begin met een gecontroleerde snelheid en controleer de prestaties van opvang, herkenning, overbrenging, plaatsing en loslaten.

Wanneer een ander model te kiezen

Een kleinere spuitstuk kan nodig zijn wanneer:

  • Het beschikbare ophaaloppervlak is beperkt.
  • Leads of terminals zijn dicht bij het componentencentrum.
  • Het onderdeel is geplaatst in een smalle bandzak.
  • Een grotere pickup blokkeert gezichtsherkenning.

Een groter mondstuk kan nodig zijn wanneer:

  • Het onderdeel heeft een breder plat opvanggebied.
  • Het onderdeel is zwaarder.
  • De huidige spuitstuk biedt onvoldoende steun.
  • De componenten bewegen zich tijdens snelle versnelling.

Een keramische versie kan vereist zijn wanneer:

  • In de lijst van goedgekeurde interne onderdelen wordt de keramische constructie gespecificeerd.
  • De toepassing vereist verschillende slijtage-, statische of oppervlakte-eigenschappen.
  • De geïnstalleerde spuitstuk wordt aangeduid als 1002CN in plaats van 1002N.

Installatiegids
  1. Stop de machine volgens de goedgekeurde veiligheidsprocedure.
  2. Verwijder de bestaande spuitstuk voorzichtig.
  3. Bevestig het vervangingsmodel en het onderdeelnummer.
  4. Vergelijk de nieuwe spuitstuk met de verwijderde eenheid.
  5. Controleer de houder op slijtage, vuil en beschadiging.
  6. Reinig de houder met behulp van een goedgekeurd lintvrij proces.
  7. Installeer de spuitstuk zonder te veel zijdelingse druk.
  8. Bevestig de juiste zitplaats en vrije beweging.
  9. Controleer de werking van de automatische spuitstukvervanger.
  10. Test de vacuümrespons.
  11. Doe een test met een lage snelheid.
  12. Controleer de erkennings- en plaatsingsresultaten.
  13. Verhoog de machine geleidelijk.
  14. Monitor fouten bij het ophalen tijdens de eerste productiepartij.

Als u de spuitstukken in een niet-compatibele houder stopt, kan dit de spuitstuk, de houder, de hoofdas of de spuitstukvervanger beschadigen.


Onderhoud en schoonmaak
Onderhoudspunt Aanbevolen maatregelen
Opvangoppervlak Controle op slijtage, schrammen, besmetting en vervorming
Interne luchtbaan Reinig met behulp van goedgekeurde spuitstukreinigingsmiddelen
Hoofdstuk van het spuitstuk Controleer of er buig- en inslagschade is
Interface van de houder Verwijder stof, olie en vreemde deeltjes
Vacuümrespons Vergelijk met normale productiewaarden
Opvangpercentage Bewaking van veranderingen op basis van de positie van het hoofd en het mondstuk
Vervangers van sproeiers Bevestig nauwkeurige ophaal- en terugkeerbewegingen
Reinigingsfrequentie Ingesteld volgens de productieomstandigheden
Tijdstip van vervanging Vervangen wanneer de stabiele prestaties niet kunnen worden hersteld
Voorzorgsmaatregelen voor schoonmaak
  • Gebruik geen overgrote metalen naald.
  • Vergroot de vacuümopening niet handmatig.
  • Schraap het gezicht van de pick-up niet met harde gereedschappen.
  • Gebruik geen corrosieve reinigingsmiddelen.
  • Gebruik geen ongecontroleerde perslucht.
  • Installeer de spuitstuk niet terwijl er vocht in zit.
  • Vermeng niet gecontroleerde en niet-gecontroleerde sproeiers.
  • Gebruik geen gebogen spuitstuk meer.
  • Polijst de spuitstuk niet zonder een goedgekeurd proces.
  • Bewaar de spuitstuk niet zonder beschermde punt.

Gids voor het oplossen van problemen
Probleem Mogelijke oorzaak Aanbevolen maatregelen
Het onderdeel kan niet worden uitgekozen. Geblokkeerde luchtbaan of onvoldoende vacuüm Reinig het spuitstuk en controleer het vacuümsysteem
Intermitterende opvangfouten Versleten gezicht of onstabiele voederpositie Controleer de spuitstuk en kalibreer de voedingsbron opnieuw
Componentdruppels tijdens de overdracht Slechte afdichting of overmatige versnelling Herziening van de grootte van het spuitstuk, vacuüm en bewegingsinstellingen
Component lijkt gekanteld Onregelmatig contact of onjuist ophaalpunt Controleer het oppervlak en pas de opvangcoördinaten aan.
Rotatieafwijking Buiten het midden van de pick-up of gebogen spuitstuk Controleer de buis en de gegevens van de onderdelen
Component blijft op mondstuk Vuile gezicht, statische of loslaten probleem Reinig de spuitstuk en controleer de uitblaasinstellingen
Alarm voor het wisselen van het spuitstuk Onjuiste of beschadigde spuitstuk Controleer het model en controleer de houder
Herhaald vacuumalarm Lekken, verstoppingen of verontreiniging van het filter Controleer het volledige pneumatische circuit
Afwijking van plaatsing Buigend mondstuk, slijtage van de houder of herkenningsfout Vervang het spuitstuk en controleer het hoofd
Vroege schade aan het spuitstuk Overmatige opheffings- of plaatsingskracht Verticale hoogte en druk opnieuw kalibreren

Kwaliteitscontrole

Typische inspectiepunten zijn:

Inspectiecategorie Inhoud van de inspectie
Productidentificatie Model- en deelnummerbevestiging
Uiterlijk Schoonheid van het oppervlak en zichtbare schade
Pickup Face Vorm, toestand en besmetting
Vacuümkanaal Inspectie van de luchtstroom en de verstopping
Hoofddimensies Specificatie van de pick-up en geometrie van de montage
Hoofdstuk van het mondstuk Rechtheid en structurele conditie
Interface van de houder Zittings- en installatiegebied
Functioneel onderzoek Vacuümprestaties, indien van toepassing
Hoeveelheidscontrole Controle van de bestelhoeveelheid en de verpakking
Eindverpakking Beschermingsmaatregel vóór verzending

Verpakking en verzending

Elke spuitstuk moet worden beschermd tegen botsing, stof, vocht en ongecontroleerde beweging tijdens het vervoer.

Verpakking Standaardregeling
Persoonlijke bescherming Beschermende zak, buis, doos of gelijkwaardige verpakking
Tipbescherming Bescherming met kussen of zonder contact
Productetiket Model, onderdeelnummer en hoeveelheid
Inwendige verpakking Schokbestendige vulling
Buitenverpakking Exportkarton
Kleine bestellingen Internationale expressbezorging
Dringende opdrachten De luchtvervoer kan geregeld worden.
Batchbestellingen Geconsolideerde lucht- of zeevracht
Documentatie Commerciële factuur en verpakkingslijst

De levertijd hangt af van de hoeveelheid, de voorraadstatus, de inspectievereisten, de bestemming en de vervoermethode.


Vaak gestelde vragen
V1: Wat is het standaardonderdeelnummer voor de 1002N-mondstuk?

N610098970AA is het algemeen gebruikte onderdeelnummer voor de 1002N-mondstuk met een specificatie van 3,0 × 2,2 mm. Kopers moeten nog steeds de geïnstalleerde machinehoofd, het bestaande mondstuklabel,en het huidige onderdeel vóór bestelling.

V2: Welke machines kunnen de 1002N-mond gebruiken?

Het spuitstuk wordt gewoonlijk geassocieerd met NPM en geselecteerde compatibele CM- of DT-plaatsmachineconfiguraties.generatie van machines, en goedgekeurde mondstukkenlijst.

V3: Kunnen 1002N en 1002CN door elkaar gebruikt worden?

Beide versies worden gewoonlijk vermeld met een specificatie van 3,0 × 2,2 mm, maar hun constructie en onderdeelnummers verschillen.Gebruik de voor de toepassing van de machine en het onderdeel goedgekeurde versie in plaats van de ene automatisch te vervangen door de andere.

V4: Hoe kunnen klanten de juiste spuitstuk bevestigen voordat ze bestellen?

Gelieve het model van de machine, het model van het plaatskopje, de code van de spuitstuk, het onderdeelnummer, de huidige foto's van de spuitstuk, de afmetingen van de onderdelen, het opvangoppervlak, de vereiste hoeveelheid, de conditie te vermelden,en bestemming van levering.

V5: Wanneer moet een 1002N-stuk vervangen worden?

Vervang de spuitstuk als het schoonmaken de stabiele pick-up niet kan herstellen, het pickupface versleten is, het lichaam gebogen is, de luchtweg geblokkeerd blijft of de productie doorgaat met herhaalde vacuüm, herkenning,of plaatsingsfouten.


Neem contact met ons op

Voor de huidige prijs, voorraadstatus, levertijd, productfoto's, verpakkingsgegevens of modelbevestiging:

  • Productmodel: 1002N.
  • Deelnummer: N610098970AA.
  • Machinemodel.
  • Plaatshoofdmodel.
  • Bestaande foto's van het spuitstuk.
  • Vereiste hoeveelheid.
  • Gevraagde producttoestand.
  • De afmetingen van de onderdelen en het opvangoppervlak.
  • Land en stad van bestemming.
  • Verplichte leveringsschema.

Stuur uw gedetailleerde vraag voor snelle compatibiliteitsbeoordeling, offerte ondersteuning en internationale verzendingsregelingen.


Handelsmerk en verklaring van verenigbaarheid

Panasonic is een handelsmerk van zijn respectieve eigenaar.De relatie tussen de verkoper en de merkhouder moet zo nodig afzonderlijk worden bevestigd..